 ENG


Co to jest wtryskarka
Wtryskarka to urządzenie produkcyjne, które podgrzewa i topi żywicę z tworzywa sztucznego, a następnie wtryskuje ją pod kontrolowanym ciśnieniem do zamkniętej formy stalowej, tworząc stałą część. Gdy część ostygnie wewnątrz formy, forma otwiera się, część jest wyrzucana, a maszyna powtarza cykl, często tysiące razy na zmianę. Dzięki temu powtarzalnemu procesowi wtryskarki pozostają jedną z najczęściej używanych kategorii sprzętu do przetwarzania tworzyw sztucznych w produkcji wielkoseryjnej.
Każda wtryskarka zbudowana jest wokół dwóch funkcjonalnych systemów, które współpracują ze sobą: jednostki wtryskowej, która uplastycznia i dostarcza stopioną żywicę, oraz jednostki zaciskowej, która utrzymuje formę zamkniętą pod ciśnieniem wtrysku i otwiera ją w celu wyrzucenia części. To, czy systemy te są zasilane hydraulicznie, elektrycznie, czy poprzez serwohydrauliczny układ hybrydowy, definiuje różne typy maszyn omówione w dalszej części tego przewodnika.
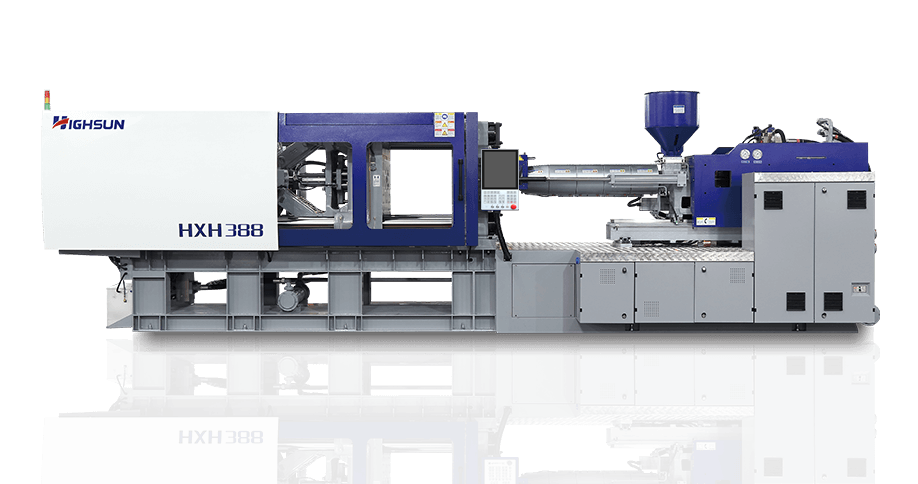
Urządzenia do formowania wtryskowego obejmują szeroki zakres rozmiarów. Małe precyzyjne maszyny działają znacznie poniżej 100 ton siły zwarcia, podczas gdy duże zastosowania konstrukcyjne wymagają maszyn o mocy kilku tysięcy ton. Jako jeden z punktów odniesienia, linia produktów HIGHSUN, obejmująca serie HXM, HXH, HXZ i HYD, obejmuje zakres siły zwarcia od 98 ton do 3000 ton , co pokazuje, jak szeroka jest ta kategoria sprzętu.
Etapy formowania wtryskowego: napełnianie, pakowanie, przetrzymywanie i chłodzenie
Procedurę formowania wtryskowego najlepiej rozumieć jako krótki, powtarzalny cykl, a nie pojedynczą czynność. Każda operacja formowania wtryskowego obejmuje zamykanie i zaciskanie formy, napełnianie, pakowanie i przetrzymywanie, chłodzenie, a na koniec otwarcie i wyrzucenie formy. Prawidłowe wykonanie każdego etapu, a nie tylko tonażu wtryskarki, decyduje o tym, czy część wyjdzie poprawnie wymiarowo i będzie wolna od widocznych defektów.
Profil ciśnienia cyklu
Przykładowe względne ciśnienie wnęki w jednym cyklu formowania. Rzeczywiste krzywe ciśnienia różnią się w zależności od geometrii części, grubości ścianki i materiału.
Udział czasu cyklu według etapu
Ogólny wzorzec powszechnie obserwowany w produkcji, gdzie chłodzenie zazwyczaj ma największy udział w całkowitym czasie cyklu. Rzeczywiste proporcje różnią się w zależności od grubości ścianki i materiału.
Wyjaśnienie komponentów maszyny do formowania wtryskowego
W tej sekcji opisano podstawowe wyposażenie formy wtryskowej w każdej maszynie, od wlotu żywicy po gotową część. Zrozumienie tych komponentów ułatwia śledzenie codziennej pracy przy formowaniu wtryskowym tworzyw sztucznych, od wstępnej konfiguracji po rutynową obsługę i rozwiązywanie problemów.
Przegląd struktury maszyny
Uproszczony przegląd konstrukcyjny typowego układu wtryskarki. Rzeczywiste rozmieszczenie komponentów różni się w zależności od typu maszyny i producenta.
Rodzaje wtryskarek i jak je odróżnić
Wtryskarki są ogólnie pogrupowane według rodzaju napędu i konstrukcji zaciskowej. Typ napędu obejmuje maszyny hydrauliczne, hybrydowe elektryczno-hydrauliczne i całkowicie elektryczne, natomiast konstrukcja zaciskowa obejmuje tradycyjną konstrukcję przełączającą i konstrukcję dwupłytową. Na górze tych kategorii znajdują się konfiguracje specjalne zbudowane dla konkretnego procesu, takie jak maszyny dwukolorowe i dedykowane serie PET lub PVC.
Porównanie jakościowe popularnych typów maszyn
Porównanie jakościowe, ilustracyjne, mające na celu pokazanie względnych tendencji, a nie zmierzonych wartości wydajności dla konkretnego modelu.
Siła mocowania i tonaż: dopasowywanie maszyny do części
Siła zwarcia, zwykle wyrażana w tonach, opisuje, jaką siłę może przyłożyć zespół zaciskający, aby utrzymać formę zamkniętą, podczas gdy stopiona żywica wypełnia gniazdo pod ciśnieniem. Tonaż jest zazwyczaj szacowany na podstawie projektowanej powierzchni części, odpowiedniego współczynnika ciśnienia wnęki dla stosowanej żywicy i rozsądnego marginesu bezpieczeństwa, a następnie potwierdzany u producenta form lub dostawcy maszyny przed ostatecznym wymiarowaniem.
Siła mocowania według serii maszyn
Przybliżone zakresy odniesienia dla powszechnie dostępnej siły mocowania według serii maszyn. Dokładna oferta różni się w zależności od producenta i modelu.
Oznaczenie tonażu według kategorii części
Poniższa tabela przedstawia ogólny punkt wyjścia dla tego, jak tonaż zwykle pokrywa się z kategorią części. Stanowi punkt odniesienia do wczesnego planowania, a nie zastępuje prawidłowego obliczenia tonażu konkretnej części i formy.
| Zakres tonażowy | Typowe przykłady części | Typowy typ maszyny |
|---|---|---|
| Poniżej 200 ton | Małe precyzyjne elementy, złącza, zaślepki i zamknięcia | W pełni elektryczne lub małe hybrydowe serwomechanizmy |
| 200 do 600 ton | Artykuły gospodarstwa domowego, preformy PET, części urządzeń średniej wielkości | Hybrydowe serwo lub dedykowane maszyny PET |
| 600 do 1200 ton | Panele wewnętrzne samochodów, duże skrzynie, łączniki rurowe | Hybrydowe maszyny serwo lub maszyny dwupłytowe |
| 1200 ton i więcej | Duże panele karoserii samochodowej, palety, duże obudowy urządzeń | Maszyny dwupłytowe |
Wybór właściwej jednostki wtryskowej
Jednostka wtryskowa topi i dostarcza żywicę, dlatego należy ją dobrać i skonfigurować pod kątem części i materiału, a nie wybierać wyłącznie na podstawie tonażu. Dwie maszyny o identycznej sile zwarcia mogą nadal nie nadawać się do tego samego zadania, jeśli ich jednostki wtryskowe nie są dopasowane do wielkości wtrysku i zachowania żywicy.
Maszyny pomocnicze i sprzęt pomocniczy
Wybór wtryskarki i maszyn pomocniczych łącznie, a nie sekwencyjnie, pozwala uzyskać lepiej zbilansowaną komórkę produkcyjną. Maszyny pomocnicze są często czynnikiem ograniczającym w komorze formowania wtryskowego, nawet jeśli sama wtryskarka ma wolną wydajność cykli. Suszarka, która nie nadąża za wydajnością, agregat chłodniczy dostosowany do mniejszej formy lub robot wyjmujący o powolnym cyklu działania, każde z nich może stać się wąskim gardłem maszyn pomocniczych ograniczającym ogólną wydajność, dlatego też dobór wyposażenia pomocniczego zasługuje na taką samą uwagę, jak dobór tonażu i jednostki wtryskowej. Ma to jeszcze większe znaczenie w przypadku maszyn pomocniczych do złożonych projektów form wtryskowych, takich jak formy wielogniazdowe i oprzyrządowanie do gorących kanałów, gdzie kilka systemów wsparcia musi być jednocześnie skoordynowanych.
Względy materiałowe: żywica, polietylen i tworzywa konstrukcyjne
Różnice w przetwarzaniu form wtryskowych pomiędzy rodzinami żywic wyjaśniają, dlaczego żadna pojedyncza konfiguracja maszyny nie sprawdza się w przypadku każdego zadania. Proces formowania wtryskowego żywicy zależy w dużym stopniu od zachowania materiału po stopieniu, w tym od długości przepływu, szybkości skurczu oraz wrażliwości na ścinanie i ciepło.
Podstawy procesu formowania wtryskowego żywicy
Każdy proces formowania wtryskowego żywicy rozpoczyna się od zachowania się stopu. Żywice konstrukcyjne ze wzmocnieniem włóknem szklanym zazwyczaj wymagają wyższych temperatur cylindra, wyższego ciśnienia wtrysku i śrub odpornych na zużycie, podczas gdy żywice towarowe bez wypełniacza zazwyczaj przetwarzają się w niższych temperaturach i przy szerszym oknie przetwarzania.
Krótki przewodnik po procesie formowania wtryskowego polietylenu
Polietylen jest żywicą półkrystaliczną powszechnie stosowaną w zakrętkach, zamknięciach, opakowaniach cienkościennych i produktach gospodarstwa domowego. Zwykle przetwarza się go z niską wrażliwością na wilgoć i szerokim zakresem temperatur topnienia, chociaż przy projektowaniu formy należy uwzględnić skurcz, a gatunki o dużej i niskiej gęstości są zwykle dostrajane oddzielnie, a nie traktowane jako jedna receptura.
Materiały termoutwardzalne, takie jak BMC lub masa do formowania luzem, są przetwarzane inaczej niż tworzywa termoplastyczne. Beczka jest utrzymywana w stosunkowo niskiej temperaturze, aby zapobiec przedwczesnemu utwardzaniu, natomiast sama forma jest podgrzewana, dzięki czemu część utwardza się po wypełnieniu gniazda, dlatego też maszyny obsługujące BMC wykorzystują inny cylinder i konfigurację sterowania niż standardowa prasa termoplastyczna. PVC również podąża własną ścieżką, ponieważ jego wrażliwość na ciepło wymaga odpornych na korozję śrub i ściśle kontrolowanej temperatury cylindra, podczas gdy PET wymaga dokładnego wstępnego suszenia i szybkiego, równomiernego chłodzenia, aby zachować przejrzystość.
Kluczowe zastosowania części formowanych wtryskowo
Części formowane wtryskowo i elementy formowane wtryskowo docierają do niemal każdej kategorii produkowanych towarów, od opakowań jednorazowego użytku po elementy konstrukcyjne, które zapewniają wieloletnią nieprzerwaną pracę. Samo formowanie wtryskowe urządzeń obejmuje wszystko, od bębnów pralek po wykładziny drzwi lodówek, podczas gdy ten sam proces podstawowy, z inną formą, śrubą i konfiguracją cyklu, pozwala również na produkcję elementów wyposażenia wnętrz samochodów, obudów urządzeń medycznych i obudów elektrycznych.
O Highsun
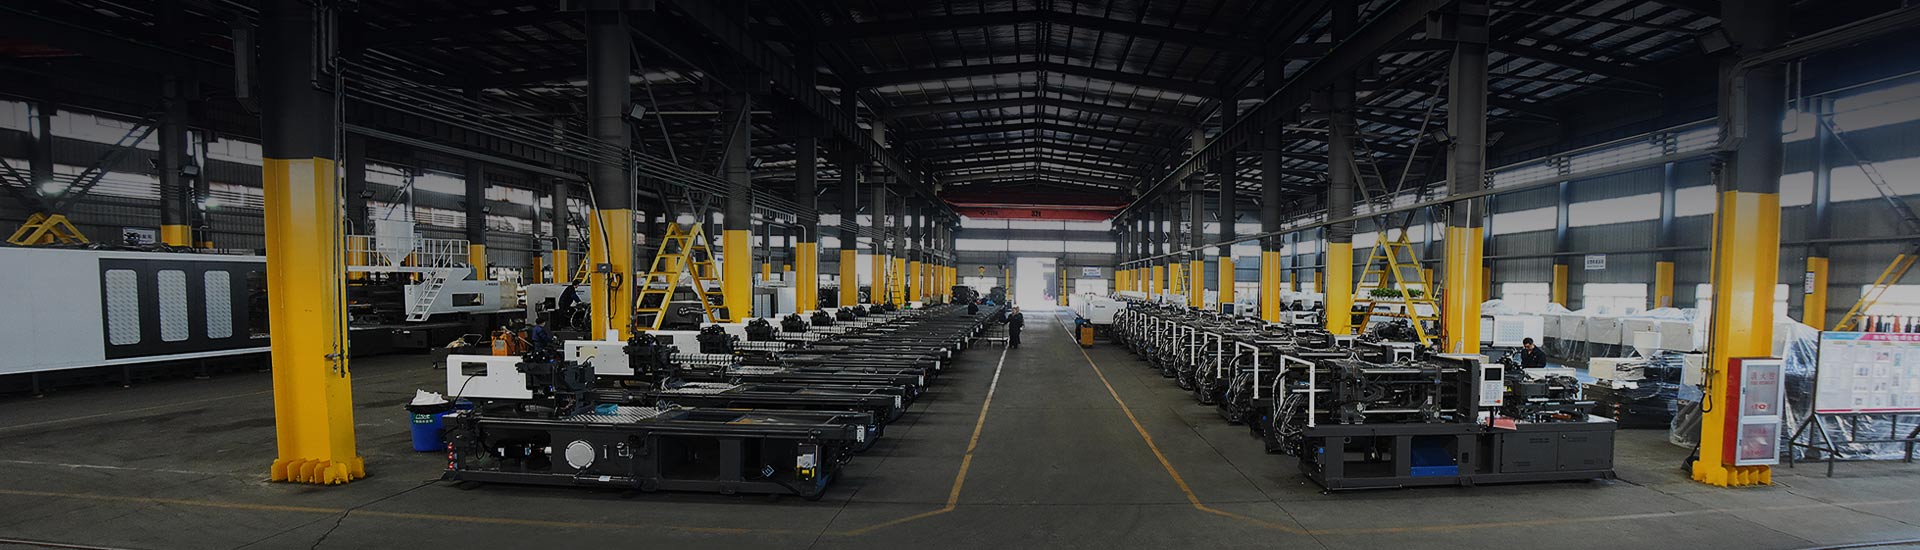
Siedziba Ningbo Highsun Plastic Machinery Co., Ltd. znajduje się w Parku Naukowo-Technologicznym Beilun w Ningbo w Chinach, obszarze powszechnie znanym w branży jako centrum produkcji maszyn do tworzyw sztucznych. Fabryka obejmuje ponad 120 000 metrów kwadratowych i zajmuje się produkcją wtryskarek marki HIGHSUN.
Zbudowana w oparciu o prawie dwie dekady ukierunkowanego rozwoju i ponad pięćdziesiąt lat doświadczenia w swojej spółce macierzystej, firma HIGHSUN Machinery została uznana za jednego z trzech największych producentów wtryskarek w Ningbo i jednego z dziesięciu największych producentów maszyn do formowania tworzyw sztucznych w Chinach. Firma opisuje swoje podejście jako wyrafinowane zarządzanie procesem produkcyjnym w połączeniu ze standardem jakości produkcji zorientowanym na cel.
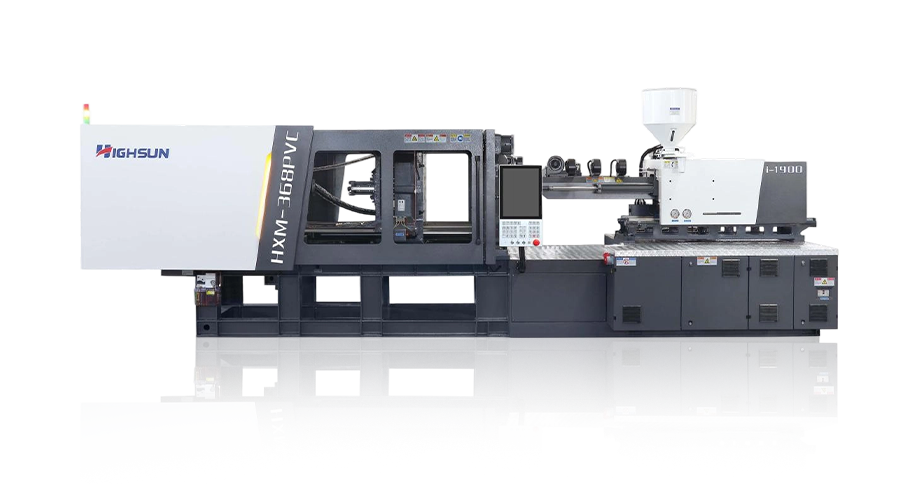
Asortyment produktów HIGHSUN obejmuje maszyny hybrydowe elektryczno-hydrauliczne, maszyny dwupłytowe, maszyny szybkobieżne, maszyny jedno- i dwukolorowe, maszyny BMC oraz dedykowane serie PET i PVC o sile zwarcia od 98 ton do 3000 ton. Konfiguracje niestandardowe są dostępne dla projektów wykraczających poza standardową specyfikację katalogową. Jako dostawca maszyn do formowania wtryskowego, HIGHSUN opisuje swoją filozofię działania jako dążenie do doskonałości i perfekcji formowania, z podejściem zorientowanym na klienta, kierującym codziennymi operacjami.




Często zadawane pytania
Wtryskarka to urządzenie produkcyjne, które topi żywicę z tworzywa sztucznego i wtryskuje ją pod ciśnieniem do zamkniętej formy, gdzie schładza się w gotową część. Jest to podstawowy element wyposażenia, za którym stoi większość produkowanych masowo komponentów z tworzyw sztucznych.
Działa w ramach powtarzającego się cyklu: forma zamyka się i zaciska, stopiona żywica wypełnia wnękę, ciśnienie pakowania i utrzymywania kompensuje skurcz, część schładza się, a forma otwiera się, dzięki czemu gotową część można wyrzucić przed powtórzeniem cyklu.
Typowe kategorie obejmują maszyny hydrauliczne, elektryczno-hydrauliczne maszyny hybrydowe, maszyny całkowicie elektryczne, maszyny dwupłytowe, maszyny szybkobieżne i maszyny dwukolorowe, a także dedykowane serie PET i PVC zbudowane dla określonych żywic.
Zacznij od wymaganej siły zwarcia części, rozmiaru wtrysku i żywicy, a następnie dopasuj je do typu napędu, rozmiaru płyty i systemu sterowania, a także tego, jak dobrze dany dostawca może zaspokoić Twoje potrzeby w zakresie automatyzacji i materiałów.
Rozmiar maszyny jest zazwyczaj ustalany na podstawie rzutowanej powierzchni największej części, ciśnienia we wnęce wymaganego przez materiał i ciężaru wtrysku, więc odpowiedni rozmiar zależy od konkretnych części i form, które planujesz uruchomić.
Wymagania dotyczące tonażu są bardzo zróżnicowane, od poniżej 100 ton w przypadku małych precyzyjnych komponentów do kilku tysięcy ton w przypadku dużych części konstrukcyjnych, dlatego tonaż jest zazwyczaj obliczany na część, a nie zakładany na podstawie ogólnej średniej.
Tonaż zazwyczaj szacuje się poprzez pomnożenie przewidywanej powierzchni części przez odpowiedni współczynnik ciśnienia wnęki dla żywicy, a następnie dodanie marginesu bezpieczeństwa. Obliczenie to zwykle potwierdza się u producenta form lub dostawcy maszyny przed ostatecznym wymiarowaniem.
Dopasuj wielkość wtrysku jednostki wtryskowej i zdolność uplastyczniania do najcięższej części oraz prowadnic, a następnie potwierdź, że konstrukcja ślimaka pasuje do Twojej żywicy, ponieważ PCV, PET i konstrukcyjne tworzywa sztuczne wypełnione szkłem wymagają różnych konfiguracji ślimaka i cylindra.
 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
